


مقالات علمی پتروفیتینگ
گزیده ایی از مقالات علمی پترو فیتینگ
مقاله تخصصی:
تفاوت استانداردهای API، ASTM، ASME و MSS
در صنایع نفت، گاز، پتروشیمی، نیروگاهی و خطوط انتقال، چهار استاندارد API، ASTM، ASME و MSS بیشترین کاربرد را دارند. بسیاری از مهندسان و حتی خریداران صنعتی این استانداردها را با یکدیگر اشتباه میگیرند، در حالی که هر کدام هدف متفاوتی را دنبال میکنند و در کنار یکدیگر یک سیستم مهندسی کامل را تشکیل میدهند.
استاندارد API چیست؟
API (American Petroleum Institute) یا مؤسسه نفت آمریکا استانداردهایی را برای تجهیزات و فرآیندهای مورد استفاده در صنایع نفت، گاز، پتروشیمی و انرژی تدوین میکند.
تمرکز اصلی API بر عملکرد، قابلیت اطمینان و ایمنی تجهیزات در سرویسهای نفت و گاز است.
نمونه استانداردهای معروف API
API 6D (شیرآلات خطوط انتقال)
API 5L (لولههای انتقال نفت و گاز)
API 600 (Gate Valve)
API 602 (Forged Steel Valves)
API 598 (تست شیرآلات)
ویژگی اصلی
Performance Standard یعنی مشخص میکند تجهیز باید چگونه عملکردی داشته باشد.
استاندارد ASTM چیست؟
ASTM International یکی از بزرگترین سازمانهای تدوین استاندارد مواد و روشهای آزمون در جهان است.
تمرکز ASTM روی جنس مواد، ترکیب شیمیایی، خواص مکانیکی و روشهای تست است.
به عبارت سادهتر:
ASTM مشخص میکند قطعه از چه متریالی ساخته شود.
نمونه استانداردهای معروف
ASTM A105
ASTM A182
ASTM A350
ASTM A234
ASTM A403
ASTM A312
ویژگی اصلی
Material Standard
استاندارد ASME چیست؟
ASME (American Society of Mechanical Engineers) استانداردهای طراحی، ساخت، محاسبات، تست و بازرسی تجهیزات مکانیکی را منتشر میکند.
تمرکز ASME بر طراحی ایمن تجهیزات تحت فشار است.
معروفترین استانداردها
ASME B16.5 (فلنج)
ASME B16.9 (اتصالات جوشی)
ASME B16.11 (اتصالات فورج)
ASME B31.3 (لولهکشی فرآیندی)
ASME Section VIII (مخازن تحت فشار)
ویژگی اصلی
Design & Construction Standard
استاندارد MSS چیست؟
MSS (Manufacturers Standardization Society) استانداردهایی برای تجهیزات لولهکشی صنعتی، شیرآلات و اتصالات تدوین میکند.
این استاندارد معمولاً جزئیات اجرایی را ارائه میدهد که در سایر استانداردها وجود ندارد.
نمونه استانداردها
MSS SP-44
MSS SP-75
MSS SP-97
MSS SP-43
MSS SP-25
ویژگی اصلی
Product Standard
تفاوت اصلی این چهار استاندارد
ASTMجنس مواد اولیه
ASMEطراحی و ساخت
APIالزامات عملکرد در صنعت نفت و گاز
MSSاستاندارد ابعاد و جزئیات محصول
یک مثال ساده:
فرض کنید قصد خرید یک فلنج دارید.
ASTM A182 F316 مشخص میکند فلنج از چه متریالی ساخته شود.
ASME B16.5 ابعاد، کلاس فشاری و طراحی فلنج را تعیین میکند.
API مشخص میکند این فلنج در پروژه نفت و گاز چه الزامات عملکردی را باید برآورده کند.
MSS در برخی تجهیزات، جزئیات تکمیلی ساخت و ابعاد اجرایی را مشخص میکند.
بنابراین این استانداردها رقیب یکدیگر نیستند؛ بلکه مکمل یکدیگر هستند.
جمعبندی
در پروژههای صنعتی موفق، این چهار استاندارد معمولاً همزمان استفاده میشوند:
ASTM → انتخاب متریال مناسب
ASME → طراحی و ساخت ایمن
API → الزامات عملکردی صنعت نفت و گاز
MSS → جزئیات اجرایی و استانداردسازی محصولات
شناخت صحیح تفاوت این استانداردها به مهندسان، واحدهای خرید و کارفرمایان کمک میکند تا تجهیزات مناسب را انتخاب کرده و از بروز مشکلات فنی، هزینههای اضافی و توقف پروژه جلوگیری کنند.
تهیه شده توسط گروه علمی پترو فیتینگ
#API
#ASTM
#ASME
#MSS
#petrofitting
عکس بیوگرافیک مقاله فوق به صورت کامل در شکل زیر نشان داده شده است.

تفاوت استیل ASTM A182 F304 و ASTM A182 F316؛
انتخاب صحیح برای عملکرد بهتر در صنایع مختلف
در صنایع نفت، گاز، پتروشیمی، نیروگاهی، غذایی و دارویی، انتخاب صحیح جنس قطعات تحت فشار مانند فلنجها، اتصالات و قطعات فورجشده اهمیت بسیار زیادی دارد. دو گرید پرکاربرد در استاندارد ASTM A182، استنلس استیلهای F304 و F316 هستند که هر دو مقاومت خوردگی بالایی دارند، اما تفاوتهای مهمی در ترکیب شیمیایی و عملکرد آنها وجود دارد.
استاندارد ASTM A182 چیست؟
استاندارد ASTM A182 مشخصات قطعات فورجشده از آلیاژهای فولادی و استنلس استیل برای استفاده در سرویسهای دما و فشار بالا را تعیین میکند. حرف F در نامگذاری مانند F304 یا F316 نشاندهنده گرید فورجشده این آلیاژها است که معمولاً برای تولید فلنجها، ولوها، فیتینگها و قطعات صنعتی استفاده میشوند.
استیل A182 F304 چیست؟
استیل A182 F304 یکی از پرمصرفترین فولادهای زنگنزن آستنیتی در جهان است. این گرید به دلیل تعادل مناسب بین قیمت، مقاومت خوردگی و خواص مکانیکی، در بسیاری از کاربردهای صنعتی مورد استفاده قرار میگیرد.
ترکیب شیمیایی تقریبی:
کروم (Cr): حدود 18 درصد
نیکل (Ni): حدود 8 درصد
کربن (C): حداکثر 0.08 درصد
وجود کروم باعث تشکیل لایه محافظ اکسید کروم روی سطح فلز شده و مقاومت در برابر زنگزدگی را افزایش میدهد. نیکل نیز باعث بهبود شکلپذیری و پایداری ساختار آستنیتی میشود.
کاربردهای رایج A182 F304:
صنایع غذایی و نوشیدنی
تجهیزات آشپزخانه صنعتی
خطوط آب و بخار
مخازن ذخیرهسازی
صنایع شیمیایی با محیطهای کمخورنده
فلنجها و اتصالات عمومی صنعتی
استیل A182 F316 چیست؟
استیل A182 F316 نسخه ارتقایافته استیل 304 محسوب میشود. مهمترین تفاوت این گرید، وجود عنصر مولیبدن (Mo) در ترکیب آن است که مقاومت بسیار بهتری در برابر خوردگی، بهخصوص خوردگی ناشی از یون کلراید ایجاد میکند.
ترکیب شیمیایی تقریبی:
کروم (Cr): حدود 16 تا 18 درصد
نیکل (Ni): حدود 10 تا 14 درصد
مولیبدن (Mo): حدود 2 تا 3 درصد
کربن (C): حداکثر 0.08 درصد
مولیبدن باعث افزایش مقاومت در برابر حفرهای شدن (Pitting Corrosion) و خوردگی شیاری (Crevice Corrosion) میشود؛ مشکلاتی که معمولاً در محیطهای دریایی و دارای نمک مشاهده میشوند.
کاربردهای رایج A182 F316:
صنایع نفت و گاز دریایی (Offshore)
پتروشیمی و پالایشگاهها
صنایع دارویی
صنایع شیمیایی
تجهیزات در تماس با آب شور
خطوط حاوی مواد خورنده و کلرایدی
مقایسه فنی A182 F304 و A182 F316
ویژگی ASTM A182 F304 ASTM A182 F316
نوع آلیاژ استنلس استیل آستنیتی استنلس استیل آستنیتیعنصر متمایز کروم و نیکل کروم، نیکل و مولیبدنمقاومت خوردگی بسیار خوب عالیمقاومت در برابر کلراید متوسط بسیار بهترمقاومت در محیط دریایی محدودتر مناسبترقیمت اقتصادیتر بالاترکاربرد عمومی بسیار گسترده محیط های سختتر.
تفاوت اصلی در یک جمله
اگر قطعه در یک محیط معمولی و کمخورنده کار کند، A182 F304 انتخابی اقتصادی و قابل اعتماد است؛ اما در شرایطی مانند تماس با آب شور، مواد شیمیایی، کلرایدها یا محیطهای دریایی، A182 F316 به دلیل داشتن مولیبدن، عمر کاری و اطمینان بالاتری ارائه میدهد.
چگونه گرید مناسب را انتخاب کنیم؟
انتخاب بین F304 و F316 باید بر اساس عوامل زیر انجام شود:
نوع سیال عبوری
میزان کلراید و مواد شیمیایی موجود
دمای کاری
فشار کاری
شرایط محیطی (خشک، مرطوب، دریایی یا شیمیایی)
هزینه اولیه و هزینه تعمیرات در طول عمر تجهیز
در بسیاری از پروژههای صنعتی، هزینه بالاتر اولیه F316 در مقایسه با F304 با کاهش ریسک خوردگی، توقف تولید و هزینههای تعمیراتی جبران میشود.
جمعبندی
استیلهای ASTM A182 F304 و F316 هر دو گزینههای باکیفیت برای صنایع مختلف هستند، اما تفاوت کلیدی آنها در وجود مولیبدن در F316 است. این عنصر باعث میشود F316 در محیطهای خورنده و حاوی کلراید عملکرد برتری داشته باشد. انتخاب صحیح گرید استیل، نقش مهمی در افزایش طول عمر تجهیزات و کاهش هزینههای نگهداری دارد.
تهیه شده توسط گروه علمی پترو فیتینگ
پترو فیتینگ نماد علم،فناوری و اقتدار
#A182F304
#A182F316
#petrofitting
#304
#316
عکس بیوگرافیک مقاله فوق به صورت کامل در شکل زیر نشان داده شده است.

مهره ماسوره چکشی Production of hammer union
شما در صفحه فورج و تولید مهره ماسوره چکشی هستید
این بخش از محصولات معرفی مهره ماسوره چکشی می باشد که در صنایع حفاری مورد استفاده قرار می گیرد.

مهره ماسوره فشار قوی UNION
یکی از محصولات شرکت تولیدی پتروفیتینگ مهره ماسوره فشار قوی می باشد که با توجه به استاندارد جهانی ASME B16.11 تولید میشود که از سایز "1/8 الی "4 در این استاندارد تعریف شده است ولی با توجه به درخواست مشتریان شرکت پتروفیتینگ این کالا را تا سایز "6 تولید کرده است لذا در صورت درخواست مهره ماسوره "5 فشار قوی و مهره ماسوره "6 فشار قوی در آلیاژ های مختلف از جمله فولاد و استنلس استیل قابل تولید است.
استاندارد ابعادی جهانی تعریف شده برای مهره ماسوره فشار قوی به شرح زیر است :
MSS SP-83-2006
ANSI B1.1
ASME B16.11_2011(REVISION of ASME B16.11_2009
MSS SP-79,83,95,97 and BS3799

مهره ماسوره ها بسته به مکان استفاده به دو دسته ی دنده و ساکت طبقه بندی میشوند که شرکت پتروفیتینگ سالها با اقتدار یکی از تولید کنندگان برتر این محصول کاربردی بوده است.
یکی از راه های آب بندی مهره ماسوره ها استفاده از روش گالوانیزه گرم و سرد است که باعث بالا رفتن مقاومت این محصول در محیط های اسیدی و بازی میگردد.
مهره ماسوره هخای گالوانیزه در برابر پوسیدگی و مواد خورنده از مقاومت بالایی برخوردار هستند که در شرکت پتروفیتینگ قابل تولید هستند.

مهره ماسوره UNION
مهره ماسوره از جمله قطعاتی است که در صنعت نفت، گاز و پتروشیمی در لوله کشی این اصناف استفاده میشود. یکی از کاربرد های اصلی مهره ماسوره ها اتصال دو قسمت از لوله می باشد و در فشار های کاری متفاوت عرضه میشود.

پترو فیتینگ تولید کننده اتصالات فشار قوی فولادی و استیل
از سایز "1/8 - "60
با متریال فولادی ، استیل ، آلیاژی و سوپر آلیاژ
جهت سفارش با دفتر مرکزی تهران تماس بگیرید.
اطلاع از قیمت ولدولت،تردولت،ساکولت فشارقوی
09122115670
02133995468
پترو فیتینگ نماد اقتدار

مهره ماسوره چکشی (Hammer Union) چیست؟ بررسی جامع انواع، متریال، ابعاد، فشار کاری، استانداردها و کاربردها
مقدمه
مهره ماسوره چکشی یا Hammer Union یکی از حیاتیترین و پرکاربردترین اتصالات مکانیکی در صنایع نفت، گاز، پتروشیمی، حفاری، سیمانکاری چاه، اسیدکاری، خطوط انتقال سیال و تجهیزات Well Service محسوب میشود. این قطعه مهندسی برای ایجاد یک اتصال سریع، مقاوم، ایمن و قابل باز و بسته شدن مکرر میان دو بخش از خط لوله یا تجهیزات طراحی شده است؛ بهویژه در محیطهایی که سرعت مونتاژ، قابلیت تعمیرات میدانی و تحمل فشارهای فوقالعاده بالا از اهمیت بنیادینی برخوردارند.
برخلاف اتصالات سنتی پایپینگ که برای اتصال و جداسازی نیازمند آچار لوله، فلنج و تعداد زیادی پیچ و مهره هستند، Hammer Union با بهرهگیری از مهره چکشی (Wing Nut) و هندسه پیشرفته سطوح آببندی، امکان اتصال و دمونتاژ سریع را در کوتاهترین زمان ممکن فراهم میسازد.
در صنایع بالادستی و پاییندستی نفت و گاز، این تجهیز در سرویسهای کلیدی زیر کاربرد گستردهای دارد:
- خطوط گل حفاری (Mud Lines)
- خطوط سیمانکاری (Cementing Lines)
- خطوط اسیدکاری (Acidizing Lines)
- خطوط Choke و Kill
- خطوط جابجایی سیال (Flowline)
- منیفولدها (Manifold)
- تست چاه (Well Testing)
- تجهیزات شکاف هیدرولیکی (Fracturing Equipment)
- خطوط موقت و سیار انتقال سیال
- تجهیزات حفاری و سرویس چاه (Well Servicing)
استاندارد معتبر API بهصورت اختصاصی برای این خانواده از تجهیزات، API Spec 7HU2 – Oilfield Hammer Unions را تدوین کرده است. همچنین استاندارد API RP 7HU1 بهطور ویژه به موضوع استفاده ایمن از Hammer Unionهای ۲ اینچ و جلوگیری از خطرات ناشی از جفتشدن نامناسب (Mismatch) برخی Figureها میپردازد.
ساختمان و اجزای اصلی Hammer Union
یک مهره ماسوره چکشی استاندارد از پنج جزء کلیدی تشکیل شده است که هر یک نقش مهندسی مشخصی در تحمل فشار و آببندی بر عهده دارند:
1. مهره چکشی (Wing Nut)
عضو بیرونی و متحرک اتصال است که دارای برجستگیهای طراحیشده برای اعمال ضربه و گشتاور کنترلشده توسط چکش مخصوص میباشد. وظیفه اصلی آن ایجاد نیروی محوری فوقالعاده برای درگیر کردن دو نیمه Union و فشردهسازی المان آببندی است.
2. نیمه نری (Male Sub)
بخش نری اتصال که دارای سطح آببندی، رزوه یا هندسه جوشی مخصوص بوده و درون نیمه مادگی جای میگیرد.
3. نیمه مادگی (Female Sub)
بخش مادگی است که Male Sub در آن قرار گرفته و حرکت رزوهای Wing Nut موجب کشش و درگیری کامل دو نیمه میشود.
4. رینگ آببندی (Seal Ring)
در بسیاری از طراحیها، یک المان آببندی الاستومری وظیفه ایجاد آببندی اولیه را بر عهده دارد. در برخی مدلهای پیشرفته، این رینگ در ترکیب با Metal-to-Metal Secondary Seal (آببندی ثانویه فلز به فلز) عمل میکند تا ضریب اطمینان در فشارهای بالا به حداکثر برسد. برای نمونه، در برخی مدلهای Fig. 602 از Lip-Type Seal استفاده میشود که از آببندی فلز به فلز ثانویه نیز محافظت میکند.
5. سطوح آببندی (Sealing Surfaces)
حیاتیترین بخش عملکردی اتصال؛ کوچکترین خراش، ضربه، خوردگی یا تغییر شکل در این ناحیه میتواند یکپارچگی سیستم را مختل کرده و موجب نشتی شود.
مکانیزم عملکرد مهره ماسوره چکشی
اساس کار Hammer Union بر مبنای تبدیل حرکت چرخشی مکانیکی به نیروی محوری استوار است. رابطه مفهومی عملکرد این قطعه به شکل زیر است:
Torque → Thread Engagement → Axial Force → Sealing Load → Pressure Containment
به بیان ساده: گشتاور اعمالی ← درگیری رزوه ← ایجاد نیروی محوری ← بارگذاری آببندی ← مهار فشار. بنابراین کیفیت رزوهها، تلرانسهای ساخت، عملیات حرارتی و سلامت سطوح آببندی، پارامترهای تعیینکننده در کارایی نهایی اتصال هستند.
تفاوت Hammer Union با Union معمولی
اگرچه هر دو تجهیز برای اتصال دو بخش از خط لوله به کار میروند، فلسفه طراحی آنها کاملاً متفاوت است. ماسورههای معمولی برای سیستمهای فشار ضعیف و متوسط تاسیساتی طراحی شدهاند، در حالی که Hammer Unionها برای شرایط سخت صنعتی، بارهای ضربهای و کاربردهای سنگین نفت و گاز (Oilfield) بهینه شدهاند. بارزترین مزیت Hammer Union، حذف اتصالات پیچی پیچیده و امکان باز و بسته کردن آنی خطوط در شرایط میدانی است.
مفهوم Figure در Hammer Union چیست؟
در بازار تجهیزات صنعتی، مهره ماسوره چکشیها با شمارههای شناسایی موسوم به Figure شناخته میشوند:
- Fig. 100
- Fig. 200
- Fig. 206
- Fig. 400
- Fig. 602
- Fig. 1002
- Fig. 1502
- Fig. 2002
هشدار مهندسی: هرگز نباید صرفاً بر اساس عدد Figure و بدون مطالعه دقیق دیتاشیت سازنده، فشار کاری مجاز را تعیین کرد؛ چرا که متریال، سایز، نوع اتصال و محدودیتهای فرآیندی در میزان تحمل فشار نقش مستقیم دارند. بهطور سنتی در صنعت، Fig. 602 در کلاس ۶۰۰۰ psi و Fig. 1502 در کلاس ۱۵۰۰۰ psi دستهبندی میشوند.
جدول مقایسهای Pressure Rating در خانوادههای رایج
مقادیر زیر جهت آشنایی با کلاسهای فشاری رایج ارائه شدهاند و جایگزین دیتاشیت رسمی سازنده نیستند:
| شماره فیگور (Figure) | فشار کاری اسمی (Working Pressure) |
|---|---|
| Fig. 100 | حدود ۱,۰۰۰ psi |
| Fig. 200 / 206 | حدود ۲,۰۰۰ psi |
| Fig. 400 | حدود ۴,۰۰۰ psi |
| Fig. 602 | حدود ۶,۰۰۰ psi |
| Fig. 1002 | حدود ۱۰,۰۰۰ psi |
| Fig. 1502 | حدود ۱۵,۰۰۰ psi |
| Fig. 2002 | حدود ۲۰,۰۰۰ psi |
نکته تخصصی: فشار مجاز قطعه باید از روی حکاکی روی بدنه (Marking)، گواهی بازرسی (Certificate) و دیتاشیت معتبر استخراج شود و رنگ قطعه معیار قطعی برای تعیین فشار نیست.
بررسی کدهای رنگی در Hammer Union
تولیدکنندگان عموماً برای تفکیک سریع مدلها از کدهای رنگی استفاده میکنند (مانند ترکیب مشکی/نارنجی برای Fig. 602 یا آبی/قرمز برای Fig. 1502). با این حال، به دلیل احتمال رنگآمیزی مجدد در تعمیرات میدانی، رنگ هرگز نباید به عنوان معیار اصلی شناسایی فنی در نظر گرفته شود. اصالت کالا باید بر اساس سازنده، مارکینگ، سایز و گواهینامه تأیید شود.
متریال ساخت و اهمیت عملیات حرارتی
متریال ساخت Hammer Union بسته به شرایط سرویس (دما، فشار، نوع سیال و حضور H₂S) انتخاب میشود. در ساخت اجزای اصلی نظیر Male Sub، Female Sub و Nut از فولادهای آلیاژی آهنگری شده (Forged Alloy Steel) نظیر AISI/SAE 4130 و 4140 استفاده میشود.
عملیات حرارتی (شامل Quenching، Tempering و Normalizing) جهت دستیابی به استحکام تسلیم بهینه و چقرمگی لازم انجام میشود. در محیطهای حاوی گاز ترش (Sour Service)، کنترل سختی متریال طبق الزامات استاندارد ISO 15156 / NACE MR0175 برای جلوگیری از شکست ترد و پدیده Sulfide Stress Cracking (SSC) الزامی است.
انواع اتصال در مهره ماسوره چکشی
- اتصال رزوهای (Threaded End): عموماً با رزوههای استاندارد صنعتی (مانند NPT یا رزوههای تخصصی ACME) عرضه میشود که دقت و سرعت درگیری را بالا میبرند.
- اتصال جوشی لببهلب (Butt Weld End): مناسب برای خطوط دائمیتر که نیاز به یکپارچگی ساختاری بالاتر داشته و انتهای Sub مستقیماً به لوله جوش داده میشود.
سیستم آببندی (Sealing System) در Hammer Union
سیستم آببندی در این اتصالات شامل دو مکانیزم است:
- آببندی الاستومری (Elastomeric Seal / Lip Seal): برای ایجاد آببندی اولیه سریع و مؤثر.
- آببندی فلزی ثانویه (Metal-to-Metal Secondary Seal): جهت افزایش ایمنی در برابر فشارهای بحرانی.
انتخاب نوع الاستومر (نظیر NBR، HNBR، FKM) باید بر اساس دما، نوع هیدروکربن، مواد شیمیایی و حضور اسیدها یا گاز H₂S بهدقت مهندسی شود.
خطر حیاتی عدم تطابق قطعات (Compatibility & Mismatch)
یکی از خطرناکترین اشتباهات مهندسی، فرض قابلیت جفتشدن قطعات مختلف با یکدیگر است. استاندارد API RP 7HU1 بهصورت جدی درباره خطرات جفتشدن نامناسب (Mismatch) بین نیمههای مادگی برخی فیگورها (مانند Fig. 400, 602, 1002) با مهره یا نری Fig. 1502 هشدار میدهد. اتصال قطعات ناسازگار میتواند فاجعهبار بوده و منجر به انهدام خط زیر فشار بالا شود.
بازرسی، کنترل کیفیت (QC) و مدارک فنی
یک محصول استاندارد باید مراحل تست و بازرسی زیر را پشت سر بگذارد:
- تست آنالیز شیمیایی و خواص مکانیکی (MTC)
- بازرسی ابعادی و کنترلی رزوهها (Thread & Dimensional Inspection)
- تست سختیسنجی (Hardness Test)
- تستهای غیرمخرب (NDT شامل PT، MT یا UT در صورت نیاز)
- تست هیدرواستاتیک (Hydrostatic Pressure Test)
چکلیست طلایی خرید Hammer Union از پترو فیتینگ
پیش از ثبت سفارش نهایی، مشخصات زیر را به تیم فنی پترو فیتینگ اعلام نمایید:
- سایز اسمی (Nominal Size) (از ۱ اینچ به بالا)
- شماره فیگور (Figure Number) (مثلاً 602، 1002، 1502)
- فشار کاری مجاز (Working Pressure)
- نوع اتصال (Connection Type) (زوهای یا جوشی)
- گرید متریال (Material Grade) (فولاد آلیاژی / مناسب Sour Service)
- نوع المان آببندی (Seal Compound) متناسب با دما و سیال
- مدارک کیفی مورد نیاز (MTC و گواهیهای تست فشار)
راهنمای خرید و استعلام قیمت از پترو فیتینگ
برای دریافت مشاوره تخصصی، استعلام قیمت بهروز و خرید انواع مهره ماسوره چکشی اصل با بالاترین استانداردهای جهانی، میتوانید مشخصات فنی پروژه خود را با کارشناسان پترو فیتینگ در میان بگذارید تا بهترین و ایمنترین تجهیز متناسب با شرایط کاری شما تامین گردد.
صفحه قطعات ساختنی
شما در صفحه طراحی ، ساخت و تولید قطعات صنعتی هستید
شرکت پتروفیتینگ بعضی از قطعات غیر سایز را تولید میکند , برای مثال قطعه ای که نیاز به طراحی ، ساخت و تولید دارد را بر اساس نقشه ارائه شده توسط مشتری طراحی کرده و اگر نیاز به فورج و یا ریخته گری داشت ، قطعه را فورج میکند و در مرحله آخر ماشین کاری کرده و طبق نقشه و متریال درخواستی قطعه را تولید میکند.
در بعضی از موارد قطعاتی هستند که خود قطعه به مهندسی معکوس نیاز دارد که به همین دیل شرکت پتروفیتینگ کار مهندسی معکوس روی قطعات انجام میدهد و نقشه ها را طبق ابعاد قطعه اندازه گذاری و واحد طراحی پتروفیتینگ از روی قطعه نقشه ی قطعه را نقشه کشی کرده و برای تعیین متریال قطعه , قطعه را به آزمایشگاه های مرجع ارسال میکنیم و متریال آنالیز شیمیایی قطعه را تعیین کرذه که ما براساس انالیز شیمیایی و ابعاد قطعه نقشه کشی شده شروع به ساخت قطعه میکنیم که اگر نیاز باشد قطعه را فورج کرده سپس ماشین کاری میکنیم اگر نه که طبق متریال درخواستی طراحی و ساخت را انجام میدهیم.

قطعه ای که مشاهده میکنید نازل مشعل کوره است که برای ذوب کردن شیشه استفاده میشود , که توسط شرکت شیشه سازی فرینام سفارش داده شده است که قطعه را طبق نمونه خود شرکت مهندسی معکوس کرده و اجزای کل شیر را دِ منتاژ میکنیم سپس نقشه کشی و طراحی اجزای قطعات را انجام میدهیم و قطعه را به قسمت قالب سازی میفرستیم. قطعه بعد از قالب سازی آماده ریخته گری میشود که با جنس چدن داکتیل یا چدن با آلیاژ jjj 40 ساخته میشود که پس از آن به قسمت ماشین کاری ارسال میشود که طبق نمونه و نقشه های ارسالی عملیات تراشکاری روی قطعه انجام میشود و در واحد منتاژ برا اساس طراحی های انجام شده قطعه منتاژ میشود و با بهترین کیفیت به مشتری تحویل داده میشود

این قطعه برای ذوب کردن شیشه استفاده میشود که از قسمت فوقانی محل ورود هوا و قسمت انتهای قطعه محل ورود سوخت است که نوع سوخت بستگی به شرکت مصرف کننده دارد. که لحظه خروج هوا باعث میشود که گازوئیل به صورت پودر وارد کوره شده و سوخت به صورت کامل انجام شود.
طراحی صحیح این شیر باعث میشود که هوا سوخت را کاملا به شکل پودر وارد کوره کرده و سوخت کامل انجام شود.


پترو فیتینگ نماد اقتدار

Obround Transition Nozzle | تولید نازل تبدیلی | پترو فیتینگ
شما در صفحه فورج و تولید آبراند ( نازل ) هستید
Transition nozzle (OBRUOND) Production
این بخش از محصولات نازل یا آبراند می باشد که در ساخت مبدلهای حرارتی استفاده میشود
Obround Transition Nozzle | نازل آبراند، نازل انتقال و نازل تبدیلی
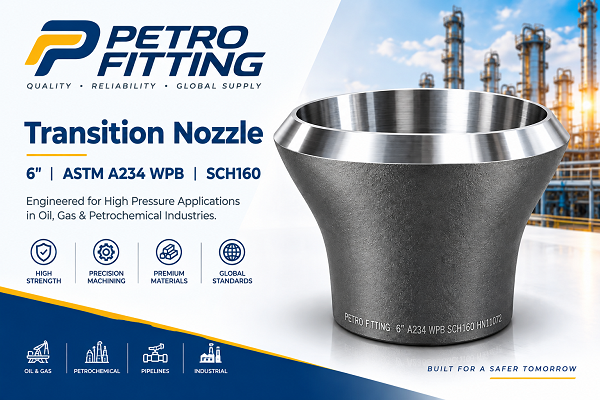
تولید تخصصی Obround Transition Nozzle (نازل آبراند) برای صنایع نفت، گاز، پتروشیمی و تجهیزات فرآیندی
پترو فیتینگ (PETRO FITTING) یک مجموعه تولیدی، فنی، مهندسی و علمی با رویکرد دانشبنیان در حوزه طراحی، ساخت و تأمین قطعات و تجهیزات تخصصی مورد استفاده در صنایع نفت، گاز، پتروشیمی، پالایشگاهها، نیروگاهها، صنایع شیمیایی و سیستمهای Process Piping است.
یکی از محصولات تخصصی قابل طراحی و تولید توسط پترو فیتینگ، Obround Transition Nozzle یا همان نازل آبراند (نازل انتقال و تبدیلی با هندسه سفارشی) است. این قطعه برای ایجاد یک انتقال مهندسیشده بین دو مقطع با ابعاد، ضخامت، شکل هندسی یا شرایط طراحی متفاوت مورد استفاده قرار میگیرد.
در بسیاری از تجهیزات صنعتی، اتصال مستقیم دو مقطع با هندسه متفاوت میتواند موجب ایجاد تغییرات ناگهانی در مسیر، تمرکز تنش، مشکلات ساخت، محدودیت فضای نصب یا ناهماهنگی بین نازل و تجهیز شود. به همین دلیل، طراحی صحیح نازل آبراند یا همان Obround Transition Nozzle باید بر اساس شرایط واقعی سرویس، هندسه تجهیز، مشخصات خطوط لوله، متریال، فشار و دمای طراحی و الزامات پروژه انجام شود.
پترو فیتینگ با تکیه بر دانش فنی و تجربه مهندسی در زمینه تولید قطعات سفارشی، امکان طراحی و ساخت نازلهای تبدیلی و آبراند را با هندسههای متنوع و متناسب با نقشه و Specification مشتری فراهم میکند.
Obround Transition Nozzle یا نازل آبراند چیست؟
Obround Transition Nozzle که در بازار مهندسی به نام نازل آبراند نیز شناخته میشود، نوعی نازل انتقالی با هندسه یا مقطع Obround است که برای ایجاد یک اتصال کنترلشده میان دو بخش با مشخصات هندسی متفاوت طراحی میشود.
واژه Obround در مهندسی به هندسهای اشاره دارد که در بسیاری از کاربردها از ترکیب بخشهای مستقیم و انتهای منحنی تشکیل میشود و از نظر هندسی با یک مقطع کاملاً دایروی متفاوت است.
در کاربردهای صنعتی، استفاده از هندسه Obround و طراحی نازل آبراند میتواند زمانی مطرح شود که فضای نصب، شکل تجهیز، آرایش داخلی یا خارجی، محدودیتهای مکانیکی و الزامات اتصال اجازه استفاده از یک نازل دایروی معمولی را نمیدهد.
بنابراین نازل آبراند را نمیتوان صرفاً یک قطعه استاندارد با ابعاد ثابت در نظر گرفت. در بسیاری از پروژهها، ابعاد، طول، ضخامت، شعاع انتقال، شکل مقطع و نوع اتصال آن بر اساس نقشه مهندسی و شرایط واقعی پروژه تعیین میشود.
این قطعه (نازل آبراند) میتواند برای انتقال بین موارد زیر طراحی و تولید شود:
- مقاطع دایروی و Obround (آبراند)
- دو مقطع با ابعاد متفاوت
- دو مقطع با ضخامت متفاوت
- مقاطع با قطر یا عرض متفاوت
- نازل تجهیز و خط لوله
- بخشهای مختلف تجهیزات فرآیندی
- اتصالات سفارشی تجهیزات تحت فشار
تفاوت نازل آبراند (Obround Transition Nozzle) با نازل تبدیلی معمولی
هر نازل تبدیلی الزاماً دارای مقطع آبراند (Obround) نیست. تفاوت اصلی در هندسه مقطع و نحوه انتقال بین دو بخش است.
در یک نازل تبدیلی معمولی ممکن است انتقال میان دو مقطع دایروی با قطرهای مختلف انجام شود؛ در حالی که در یک Obround Transition Nozzle یا همان نازل آبراند، ممکن است یکی از مقاطع یا هر دو مقطع دارای هندسه Obround باشند.
این موضوع باعث میشود طراحی قطعه به بررسی دقیقتری از موارد زیر نیاز داشته باشد:
- ابعاد مقطع و طول ناحیه Transition
- شعاعهای گوشه و زاویه انتقال
- ضخامت دیواره و محل اتصال
- بارهای اعمالی و شرایط جریان
- فشار داخلی، فشار خارجی و تنشهای حرارتی
- بارهای ناشی از پایپینگ
به همین دلیل، در پروژههای سفارشی، نقشه مهندسی و Design Specification باید مرجع اصلی ساخت باشد.
کاربرد Obround Transition Nozzle و نازل آبراند در صنایع مختلف
نازل آبراند میتواند در طیف گستردهای از تجهیزات و سیستمهای صنعتی مورد استفاده قرار گیرد:
صنایع نفت و گاز
در صنایع نفت و گاز، نازلهای تبدیلی و آبراند در خطوط انتقال، تجهیزات سرچاهی، تجهیزات فرآیندی، Pressure Vesselها، Separatorها، خطوط فشار بالا، سیستمهای Process Piping و اتصالات سفارشی خطوط لوله کاربرد دارند.
صنایع پتروشیمی
در واحدهای پتروشیمی، تجهیزات فرآیندی اغلب دارای نازلها و اتصالاتی با ابعاد و هندسههای خاص هستند. Obround Transition Nozzle یا نازل آبراند در خطوط فرآیندی، Reactorها، Separatorها، مخازن فرآیندی و خطوط دارای فشار و دمای بالا استفاده میشود.
پالایشگاهها
وجود تجهیزات فرآیندی متعدد و محدودیتهای نصب باعث میشود استفاده از قطعات سفارشی اهمیت پیدا کند. نازلهای انتقالی و آبراند برای ایجاد اتصال میان بخشهای مختلف تجهیزات و خطوط لوله پالایشگاهی به کار میروند.
صنایع نیروگاهی
در نیروگاهها نیز قطعات انتقالی و نازلهای آبراند سفارشی در خطوط بخار، سیستمهای آب و بخار، خطوط سیالات فرآیندی، تجهیزات تحت فشار و تجهیزات جانبی بویلر کاربرد دارند.
طراحی مهندسی نازل آبراند (Obround Transition Nozzle)
طراحی یک Obround Transition Nozzle نباید صرفاً بر اساس شکل ظاهری انجام شود؛ بلکه شرایط عملکردی، مکانیکی، متالورژیکی، ساخت و نصب باید بهصورت همزمان بررسی شوند. برخی پارامترهای مهم عبارتاند از:
- Design Pressure و Design Temperature
- Operating Pressure و Operating Temperature
- Material Grade و Corrosion Allowance
- Required Wall Thickness و External Loads
- Thermal Expansion و Fatigue Loading
- Flow Characteristics و Fluid Velocity
- Stress Concentration و End Preparation
- الزامات NDT و Heat Treatment
اهمیت هندسه Obround (آبراند) در طراحی نازل تبدیلی
یکی از مهمترین جنبههای طراحی نازل آبراند، کنترل هندسه انتقال است. اگر انتقال هندسی بهدرستی طراحی نشود، ممکن است مشکلاتی نظیر افزایش تمرکز تنش، ناپیوستگی هندسی، افت فشار، آشفتگی جریان، بارهای نامتقارن و کاهش عمر خستگی ایجاد شود.
بنابراین مواردی مانند Transition Radius، طول انتقال، ضخامت و شکل مقطع در ساختار آبراند باید با توجه به طراحی واقعی قطعه تعیین شوند.
متریال مورد استفاده در ساخت Obround Transition Nozzle
انتخاب متریال باید بر اساس شرایط واقعی سرویس و الزامات پروژه انجام شود. متریالهای متداول شامل موارد زیر هستند:
- فولادهای کربنی و آلیاژی: ASTM A234 WPB, ASTM A234 WPC, ASTM A420 WPL6, ASTM A860 (WPHY Gr.42 تا Gr.70)
- فولادهای زنگنزن و آلیاژی خاص: ASTM A182 (F5, F9, F11, F22, F304, F304L, F316, F316L)
نازل آبراند از متریال ASTM A234 WPB
ASTM A234 WPB یکی از متریالهای متداول برای ساخت اتصالات فولاد کربنی است. در صورت انتخاب این متریال برای ساخت نازل آبراند، مواردی نظیر Chemical Composition، Mechanical Properties، Yield Strength، Hardness، Heat Treatment، Material Traceability و الزامات NDT باید بهدقت کنترل شوند.
مراحل تولید Obround Transition Nozzle (نازل آبراند)
- بررسی نقشه و مشخصات فنی: تطبیق ابعاد، ضخامت، شعاع گوشهها، استانداردهای پروژه و مشخصات ساخت.
- انتخاب ماده اولیه: تأمین از طریق Forging، Seamless Pipe، Seamless Tube، Plate یا Bar متناسب با نیاز قطعه.
- برش و آمادهسازی اولیه: برشکاری با حفظ Heat Number و قابلیت ردیابی متریال (Material Traceability).
- Forming و شکلدهی: ایجاد هندسه آبراند (Obround) و شعاعهای گوشه بدون ایجاد عیوبی نظیر ترک، چروک یا اعوجاج.
- عملیات حرارتی: انجام عملیات حرارتی مطابق با Material Grade و ضخامت قطعه.
- ماشینکاری دقیق: ماشینکاری سطوح داخلی (ID)، خارجی (OD)، فیس و آمادهسازی انتهای جوشی (End Preparation).
- آمادهسازی انتهای جوشی: رعایت استاندارد ASME B16.25 برای اتصالات Butt-Weld.
- کنترل ضخامت و ابعاد (QC): اطمینان از تطابق ضخامت واقعی با مقادیر طراحی و ابعاد دقیق مطابق نقشه.
استانداردهای مرتبط با Obround Transition Nozzle و نازل آبراند
- ASTM A234 / A234M: اتصالات کارخانهای فولاد کربنی و آلیاژی
- ASME B16.9: ابعاد اتصالات جوشی لببهلب (Butt-Welding Fittings)
- ASME B16.25: آمادهسازی انتهای جوشی لولهها و اتصالات
- ASME B31.3: طراحی و ساخت سیستمهای پایپینگ فرآیندی (Process Piping)
بازرسی و آزمون (QC & NDT)
برنامه کنترل کیفیت پترو فیتینگ برای نازلهای آبراند متناسب با الزامات پروژه میتواند شامل بازرسیهای زیر باشد:
- Material Inspection (بررسی MTC و آنالیز شیمیایی)
- Visual Inspection (VT) جهت بررسی عیوب سطحی
- Dimensional Inspection بر اساس Drawing
- تستهای غیرمخرب مانند UT, MT, PT در صورت نیاز
- Positive Material Identification (PMI)
- Hydrostat Test در صورت الزام Purchase Specification
تولید Obround Transition Nozzle و نازل آبراند توسط پترو فیتینگ
پترو فیتینگ (PETRO FITTING) با تمرکز بر تولید قطعات مهندسی و تجهیزات تخصصی صنایع نفت، گاز و پتروشیمی، بهدنبال ارائه محصول صرفاً بر اساس ابعاد ظاهری نیست؛ بلکه پارامترهای متریال، فرآیند ساخت، ماشینکاری، قابلیت جوشکاری، کنترل ابعادی و الزامات پروژه را بهدقت لحاظ میکند تا بالاترین کیفیت در ساخت نازل آبراند حاصل شود.
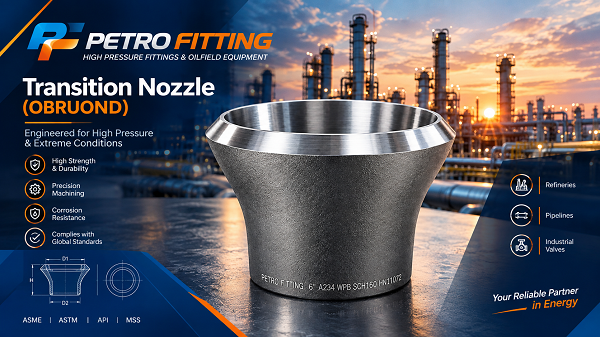
مزایای تولید تخصصی در پترو فیتینگ
- دانش فنی و مهندسی: بررسی دقیق شرایط طراحی و استانداردهای مرتبط.
- تولید تخصصی: تمرکز بر ساخت قطعات سفارشی صنعتی و نازلهای آبراند.
- کنترل متریال: ردیابی دقیق مواد (Material Traceability) و ارائه MTC معتبر.
- کنترل کیفیت دقیق: اجرای تستهای بازرسی متناسب با ITP پروژه.
- ساخت سفارشی: توانایی تولید بر اساس نقشهها و مشخصات اختصاصی (Custom Design).
جدول اطلاعات مورد نیاز برای استعلام و سفارش نازل آبراند
| مشخصه فنی | اطلاعات مورد نیاز برای سفارش |
|---|---|
| Product | Obround Transition Nozzle (نازل آبراند) |
| Size | NPS / DN |
| Material | ASTM / ASME Grade (مانند A234 WPB یا F316) |
| Schedule / Thickness | SCH یا ضخامت دیواره |
| Dimensions | طول، عرض، ارتفاع و شعاع گوشهها طبق Drawing |
| End Connection | Butt Weld / سایر اتصالات |
| Design Conditions | فشار و دمای طراحی (Design Pressure / Temperature) |
| Testing & Inspection | الزامات NDT، PMI و Hydrotest مطابق ITP |
سوالات متداول (FAQ)
1. نازل آبراند (Obround Transition Nozzle) چیست؟
نازل آبراند یک نازل انتقالی با مقطع هندسی خاص (Obround یا ترکیبی از خطوط صاف و انحنا) است که برای اتصال مهندسیشده میان دو بخش با هندسه یا ابعاد متفاوت در تجهیزات فرآیندی استفاده میشود.
2. آیا پترو فیتینگ این قطعه را بهصورت سفارشی میسازد؟
بله، پترو فیتینگ توانایی طراحی، بررسی مهندسی و تولید انواع نازلهای آبراند و تبدیلی را بر اساس نقشه، ابعاد و Specification اختصاصی مشتریان دارد.
3. چه متریالهایی در ساخت نازل آبراند استفاده میشوند؟
بسته به نیاز پروژه از متریالهای کربن استیل مانند ASTM A234 WPB و فولادهای ضدزنگ نظیر سری A182 (F304/F316) استفاده میشود.
4. برای استعلام قیمت نازل آبراند چه اطلاعاتی لازم است؟
ارائه نقشه (Drawing)، ابعاد دقیق، متریال، ضخامت، تعداد و الزامات تست و بازرسی برای استعلام قیمت دقیق ضروری است.
جمعبندی
Obround Transition Nozzle یا همان نازل آبراند یک قطعه مهندسی حیاتی است که برای انتقال هندسی دقیق در خطوط پایپینگ و تجهیزات فرآیندی به کار میرود. پترو فیتینگ (PETRO FITTING) با رویکردی علمی، مهندسی و صنعتی، آماده طراحی، ساخت و تأمین انواع نازلهای آبراند سفارشی متناسب با بالاترین استانداردهای مهندسی است. جهت بررسی فنی و دریافت پیشفاکتور، نقشهها و مشخصات پروژه خود را برای تیم مهندسی ما ارسال کنید.
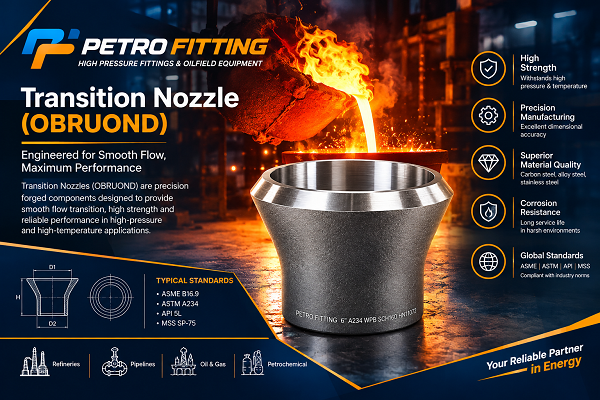

آبراند Transition nozzle چیست ؟
آبراند یا نازل ( Transition nozzle ) قطعه ایی هست که برای انشعاب از هدر در چیلر های خنک کننده مورد استفاده قرار می گیرد و نسبت به فشار کاری و سیال مورد استفاده در ابعاد و متریالهای مختلف ساخته می شوند که به بدنه هدر جوشکاری میشود , در ادامه به یک فلنچ جوش داده میشود و با اتصال یک پایپ وارد سیستم خنک کننده چیلر میشود.

سایز های مورد استفاده آبراند Transition nozzle
"4,"6,"8,"10 بیشترین سایز های مورد استفاده آبراند ها است که به ضخامت های SCH40 , SCH80 , SCH120 , SCH160 , SCH XXS تولید می شوند و نیز متریال مورد استفاده در آبراند ها بسته به نوع هدر ساخته شده است که اگر کربن استیل باشد از A106 GRB ساخته میشود و اگر استنلس استیل باشد طبق درخواست شرکت یا A182 304L و یا A182 316L ساخته میشوند.

شرکت های سازنده آبراند ها Transition nozzle
آبراند ها عموما وارداتی هستند که توسط شرکت های کره ای ، چینی یا اروپایی تولید می شوند و داخل کشور تنها شرکتی که این قطعه را به صورت عمده و تخصصی تولید تولید کرده شرکت پتروفیتینگ بوده است که با توجه به کیفیت کالایی که تولید کرده ایم تقدیر نامه هایی از شرکت های مختلف دریافت کرده ایم.

روش تولید آبراند Transition nozzle
آبراند حتما باید به شکل فورجینگ تولید شود .
آبراند های تولید شده در واحد طراحی طبق نقشه مشتری طراحی و قالب سازی شده و به قسمت تولید فرستاده میشود
قالب ها با فولاد گرم کار ساخته میشوند و زمان فورج قطعه طبق نقشه و ابعاد درخواستی مشتری ساخته ، فورج و ماشینکاری میشوند.

Transition nozzle (OBRUOND) Production
روش تولید به این شکل است که در ابتدا مواد اولیه با توجه نوع جنس و سایز آبراند از پایپ یا لوله یا از میلگرد انتخاب میشود .پس از ورود مواد اولیه به کارخانه به قسمت برش کاری انتقال داده میشود پس از آن به مرحله پیش گرم میرسد که در صورت کربن استیل بودن تا دمای 1100 درجه پیش گرم میشود و برای فورج آماده میشود پس از عملیات فورج قطعات به قسمت تنش زدایی رفته پس از آن با توجه به نقشه دریافتی شرکت مرحله ماشین کاری روی قطعات اجرا میشود سپس آماده بسته بندی شده و به قسمت انبار انتقال داده میشود.

آزمایشگاه آبراند های تولید شده
آبراند های تولید شده توسط شرکت پتروفیتینگ طبق متریال و نقشه خواسته شده ساخته میشوند و بر اساس نتایج آزمایشگاه متریال، خریداری شده و به بخش تولید انتقال داده میشود. سرتیفیکیت های تولید شده برای آبراند ها بر اساس نتایج آزمایشگاه های مرجع مجاز مانند آزمایشگاه رازی، دانشگاه صنعتی امیر کبیر یا جهاد دانشگاهی صادر میشود.
نازل ها توسط واحد کنترل کیفی طبق نقشه ها کنترل شده و از نظر کیفیت ابعادی ، ضخامت و متریال بررسی میشوند.
واحد کنترل کیفی قطعات را در آزمایشگاه طبق ابعاد و متریال اعلام شده تست کرده و پس از تایید نهایی به واحد انبار ارسال میکند.


پترو فیتینگ نماد اقتدار
پترو فیتینگ تنها تولید کننده آبراند فشار قوی در کشور
با متریال فولادی ، استیل ، آلیاژی و سوپر آلیاژ
جهت سفارش با دفتر مرکزی تهران تماس بگیرید .
09122115670
02133995468
وندور لیست
لیست شرکت هایی که پتروفیتینگ در وندور آنها حضور دارد

سال حضور در وندور شرکت ملی مهندسی و ساختمان نفت ایران : 1402
کد وندور : 17095

سال حضور در وندور شرکت پتروشیمی خراسان: 1401
کد وندور : 10658401

سال حضور در وندور شرکت مجتمع گاز پارس جنوبی : 1401
کد وندور : 52486

سال حضور در وندور شرکت پتروشیمی امیر کبیر : 1402
کد وندور : AVL-T1878

شرکت فجر انرژی خلیج فارس

شرکت پتروشیمی بندر امام